 |
|


|
|
認証
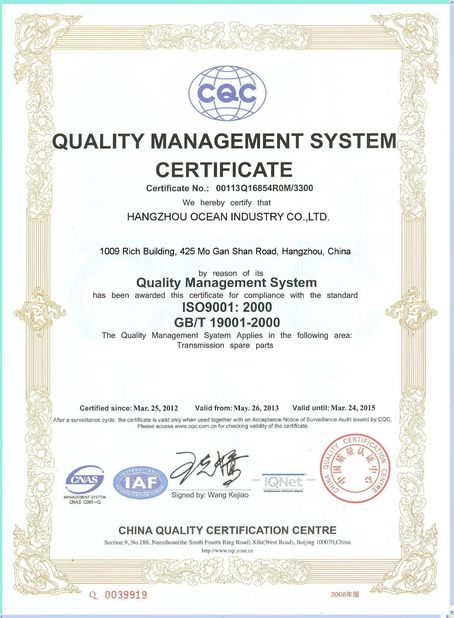
- オンラインです
会社 ニュース
ピッティングは摩耗ではありません
ギアボックスを開いて検査すると,ギア歯に密集した小さな穴が見つかります.作業長はしばしばすぐに"油が悪い,磨き切れています"と言います.更に高価な高圧ギアオイルに2ヶ月後には 穴が増殖し 磨砂粒子によって 剥がれていないことに 気付くのです 穴は 接触ストレスの 繰り返し圧迫によって 形成された疲労の斑点です潤滑剤は,プロセスを遅らせるだけですこの 記事 で は,常 に 起き て いる 歯車 の 障害 と 4 つの 常 に 起き て いる 障害 を 明らかに し ます.
主要な教訓は 接触疲労や 高温で瞬時に溶接する 摩擦や外粒子による磨きから 穴が生じるということです異なるメカニズムがあり 異なる対策が必要です.
14 種類 の ギア 障害 間違い を 犯す こと は ない
穴 (接触疲労)ギア歯は,ピッチラインの近くで,周期的にヘルツの接触ストレスを負い,表面の下には微小な亀裂が形成され,外へ広がり,最終的に穴を形成するために剥がれていきます.閉ざされた柔らかい歯のギアの一般的な障害モードです誤った操作ではなく,一般的には使用寿命の問題です.歯 の 破裂折りたたみの疲労や過負荷による衝撃から発生し,歯の根から始まる裂け目があり,別の種類のストレスによって引き起こされます.
スコアリング (Scuffing)高速で重荷で油膜が瞬時に破裂し,フラッシュ温度が急上昇し,金属と金属の直接接触,溶接,裂け方を引き起こす.滑り方向に沿ってストライプマークを残す.アブラシブ・ウェア油や外部の塵の硬い粒子が原因で,歯の表面に均質な擦り傷が生じる.スコアリングには温度制御とEP添加物が必要です.アブラシブ・ウェアはフィルタリングと密封を必要とします傷口を磨き物として扱って 単にオイルを交換すれば 問題が悪化します
2接触ストレスと使用寿命
ギアコンタクトは2つのシリンダー間のラインコンタクトとして簡略化することができる. 最大コンタクトストレスは: σH √ √ F / (b·d)) F = 正常負荷,b = 歯の幅,d = 曲率の等同直径.σH を減らすために表面硬さを増やすよりも,より直接的に作業をします.
疲労寿命は接触ストレスに非常に敏感である.約,接触疲労寿命はストレスの6^9乗に逆比例する.負荷 を 20% 増やす と,使用 寿命 が 半分 以上 短縮 さ れる. 定位電力のサイズがちょうど十分であるギアボックスは,ショック負荷下で設計された寿命の前に失敗することが多い.ギアユニットを選択するときに,サービス因数 (1.2~1.) で負荷を増幅します.5接触強度と屈曲強度の両方を確認します.
3潤滑と材料の作業は別々に
ギアオイルは交配歯の表面を分離する.粘度は油膜の厚さを決定する.高圧添加物は,高温と圧力下で保護反応フィルムを形成し,スコアを防止する.清潔さ は 磨き物 の 粒子を 制御 する. 高粘度油は低速重荷条件に適しており,高速軽荷重アプリケーションでは過度に高い粘度が余分な熱を発生させる.一般的なフィールドの問題には,過度の油レベル,水質汚染による老化油異なる油類を混合する
材料と熱処理は表面耐久性を決定する.炭化物と硬化された硬歯 (58~62 HRC) は,硬化された軟歯よりもはるかに優れた穴を抵抗する.コア強度,ケースの深さと歯根フィレの質も保証されなければならない.硬いギアと柔らかいギアとの硬さ差が一致することは,柔らかいギアが最初に動いて,硬いギアを保護するという一般的な設計慣例です.
4. 診断ワークフロー
エンジニアリングルール:まず位置と形状によって失敗を判断する.ピッチラインの近くの穴 →ピッティング;変色 →スコアを持つ滑り道に沿ったストライプ油からフィルタリングされた粒子の均質な擦り傷 → 磨材の着用歯根から始まる裂け目 → 曲がる疲労. その後,オイルレポート,フェログラフィー/スペクトロスコピー,負荷記録およびアライナメントデータを確認します. 部品を交換するのに焦ってはいけません. 早期の穴 (稀な穴,接続されていない) を監視できます.継続的なスパーリングは即座に交換が必要であることを意味します
補足注意: 誤った位置は負荷の不均等な分布につながります. 歯のプロフィールの変更,ハウジングの硬さ,軸の傾斜とコップリングの誤った調整 歯の幅の片端に集中負荷地元の σH は計算値をはるかに超えており,ギア面の片側のみに障害が発生する.組み立て中に接触パターンをチェックすることは,ギアサプライヤーに障害後に請求するよりもはるかに優れている.塵 の 多い 環境 の オープン ギア は,信頼 的 な 密封 と 定期 的 な オイル 交換 を 求め ますプラスチックのギアには異なるルールがあります.その欠陥は主に熱性軟化とスリップであり,鉄鋼のギア公式は適用されません.
5器具 の 障害 を 診断 する 4 つの ステップ
- 損傷の位置:ピッチライン / 歯の根 / 歯の端,異なるストレスの種類に対応
- 形状を観察する:穴,ストライク,擦り傷,裂け目がそれぞれ独自の特徴を持っています
- 試験用潤滑剤:粘度,EP性能,清潔度,水分量
- 負荷条件を検証する: サービスファクター,不均等な負荷,調整,接触パターン
6常 に 起こっ て いる 4 つ の 罠
- 穴を磨くように扱う: ストレスを軽減せずにオイルを交換するだけで,穴は拡大し続けます
- 衝撃因子を無視する: 定位電力は十分に見えるが,使用寿命は劇的に低下する
- 粘度だけで潤滑液を判断する:PEの特性と清潔性は同様に重要です
- 不均等な負荷を無視する: 繰り返しギア交換は,片側歯の障害を解決することはできません
7計算例
ケース: 閉ざされたギアボックスのピッチラインの近くで連続的に穴を開け,油の清潔性試験に合格 1 場所:ピッチラインの近く →接触疲労穴を開け,磨き用ではない 2 計算: σH √ √ (F/ (b·d))1 で測定されたピーク負荷.4×衝撃因子3 変更: サービス因子1で再設計5歯の幅や基準直径を拡大する 4 補助措置:炭化物硬化歯車を採用し,調整と接触パターンをチェックする
比較: 原始溶液は重荷や硬度を調整することなく高級オイルにのみアップグレードされ,2ヶ月以内に穴が再発しました.
8覚えておくべき 3 つの基本ルール
- 切断 = 接触疲労,切断 = 溶接,磨損 = 粒子の磨き; 混ぜない
- σH √ √ F/b·d),使用寿命は接触ストレスに非常に敏感である.
- 部品や潤滑液を交換する前に,誤った調整と調整を確認する
歯の表面のストレス,油膜,材料の間の競争から生じるものです.この3つのルールに精通すれば,現場でピットとスコアを迅速に識別できます.
92つのフィールドケースレビュー
ケース1: 減速器の歯に連続的に穴が開く. サービスファクター1を持つ硬歯の歯車に切り替えた後,使用寿命が回復する.5ケース2:ギア面の片側だけ故障. 原因はコップリングの不整列で 不均一な負荷を引き起こした. 調整後修正.
10スピードレファレンスカード
表格
| 失敗モード | 形状 / 位置 | 根本 的 な 原因 |
|---|---|---|
| 穴を掘る | ピッチライン付近の小さな穴 | 接触疲労 |
| 歯 の 破裂 | クレイクは歯根から始まります | 屈曲疲労/過負荷ショック |
| スクーフィング (スコア) | スライディング方向に沿ったストライプ,変色 | オイルフィルムの破裂と高温のフラッシュ |
| アブラシブ・ウェア | 歯の表面に均一な傷跡 | 潤滑液中の硬い粒子は |
| エッジ・スパリング | 歯の幅の片端だけ損傷 | 歯の誤ったアライナメント/不適切な歯変形 |
パブの時間 : 2026-11-10 11:21:02
>> ニュースのリスト
連絡先の詳細
Hangzhou Ocean Industry Co.,Ltd
コンタクトパーソン: Mrs. Lily Mao
電話番号: 008613588811830
ファックス: 86-571-88844378